2026-09-29 2
Die Maßeinspektion erfordert zunächst das Verständnis der Referenz und der geometrischen Anforderungen in der Zeichnung. Unterschiede in der Ausrichtung, Positionierung und Messposition der Teile können zu einer Mangel an Vergleichbarkeit der Ergebnisse führen.
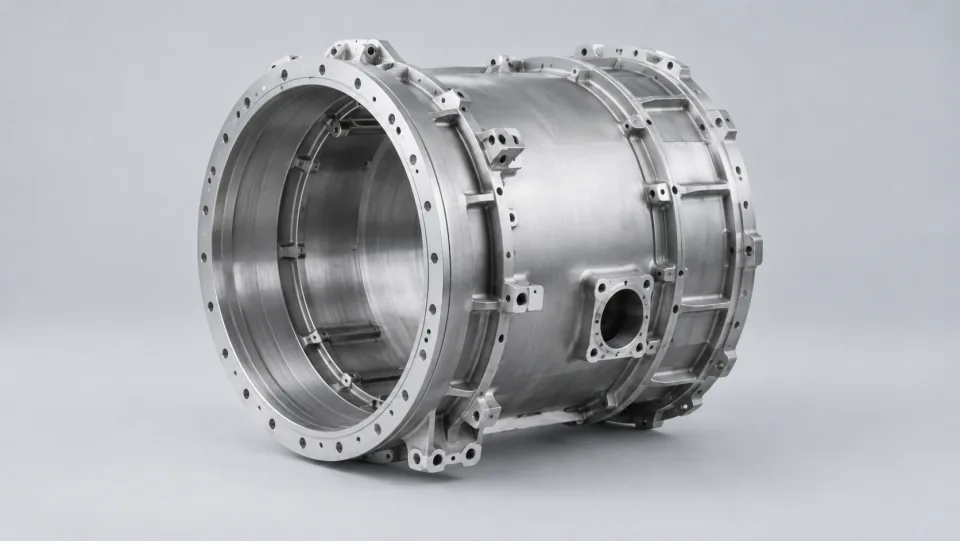
Die Position eines Lochs kann sich relativ zur Endfläche, dem Achsenlinien oder anderen Referenzsysteme ändern. Vor der Messung sollte die Referenzreihenfolge und die Einschränkungen auf der Zeichnung erklärt werden, anschließend sollte die Methode zur Referenzsystembildung gewählt werden. Andernfalls könnten zwei Berichte, die dieselben Maßeinheiten verwenden, doch unterschiedliche Messobjekte haben.
Bei dünnen Ringteilen kann sich die Form nach den verschiedenen Stütz- oder Festhaltungsbedingungen ändern. Das Messverfahren sollte erklären, ob der Teil in einem freien Zustand ist und welche Art von Stütze verwendet wird. Für präzise Messungen ist es auch notwendig, die Umgebungstemperatur und die Temperatur des Teils zu berücksichtigen, anstatt nur auf die Anzahl der Dezimalstellen in den Messergebnissen zu achten.
Das Messverfahren sollte angaben darüber machen, welche Ausrüstung verwendet wird, wie das Referenzsystem aufgebaut ist und wie die Daten aufgezeichnet werden. Bei dünnen oder verformbaren Teilen sollte auch auf den Einfluss der Stützungsbedingungen auf die Messergebnisse geachtet werden.
Im Bericht sollten neben den Zahlen auch die Merkmalsnummern, die Messmethoden, die Referenzausrichtungen sowie Anmerkungen zu Abweichungen aufgeführt werden. Bei Bedarf sollten Messpunkte oder Schnittansichten beigefügt werden, um eine Überprüfung zu erleichtern. Je näher die Daten an den Grenzen der Bewertungsintervalle liegen, desto wichtiger ist es, die Anwendbarkeit des Verfahrens und die Unsicherheiten bei der Messung zu berücksichtigen.
Bei der Überprüfung sollten zunächst der Zustand der Teile, die Version des Verfahrens sowie die Messbedingungen vereinheitlicht werden, bevor die Daten verglichen werden. Wenn die Ausrüstung direkt gewechselt wird und wiederholt gemessen wird, ohne dass die Bedingungen angepasst werden, könnte dies nur zu noch mehr unerklärlichen Ergebnissen führen. Die zuständigen Personen sollten die gültigen Bewertungsregeln festlegen, anstatt nur die am besten aussehende Messung zu wählen.
Angenommen, dass derselbe Ringteil von zwei Gruppen von Personen gemessen wird – eine Gruppe verwendet eine freie Stützung, die andere Gruppe verwendet ein Montagestäbchen. Es kommt zu Unterschieden in der Rundheit oder Position des Ergebnisses. Bei der Analyse sollten zunächst die Stützverfahren, die Referenzsysteme sowie die Messmethoden verglichen werden, anschließend sollte der Zustand der Ausrüstung überprüft werden. Nur wenn alle Bedingungen gleich sind, können die Daten direkt miteinander verglichen werden. Wenn die Produktanforderungen bestimmte Zustände vorschreiben, sollte die Bewertung entsprechend diesen Anforderungen erfolgen und der Messzustand im Bericht erwähnt werden, um zu vermeiden, dass verschiedene Objekte zusammen mit einander diskutiert werden.
Die Anzahl der Anzeigezeichen zeigt nur die Fähigkeit zur Darstellung der Zahlen an. Die tatsächlichen Ergebnisse werden auch durch das Verfahren, die Umgebung und den Zustand des Teils beeinflusst. Es ist notwendig, den gesamten Messprozess zu bewerten, anstatt nur auf die Anzahl der Anzeigezeichen zu achten, um den Glaubwürdigkeitsgrad zu beurteilen.
Wenn bei wiederholten Messungen Unterschiede festgestellt werden, sollten zunächst die Messbedingungen und die Arbeitsabläufe überprüft werden, bevor entschieden wird, ob es sich um Veränderungen am Teil selbst handelt.
Weiterführende Literatur:NIST: Metrische Rückführung und Messergebnisse