2026-09-29 3
Blechmetall-Schweißteile beinhalten normalerweise Schritte wie Formen, Zuschneiden, Montage und Verbindung. Der Formzustand des vorherigen Prozesses beeinflusst die nachfolgende Positionierung und Verbindung.
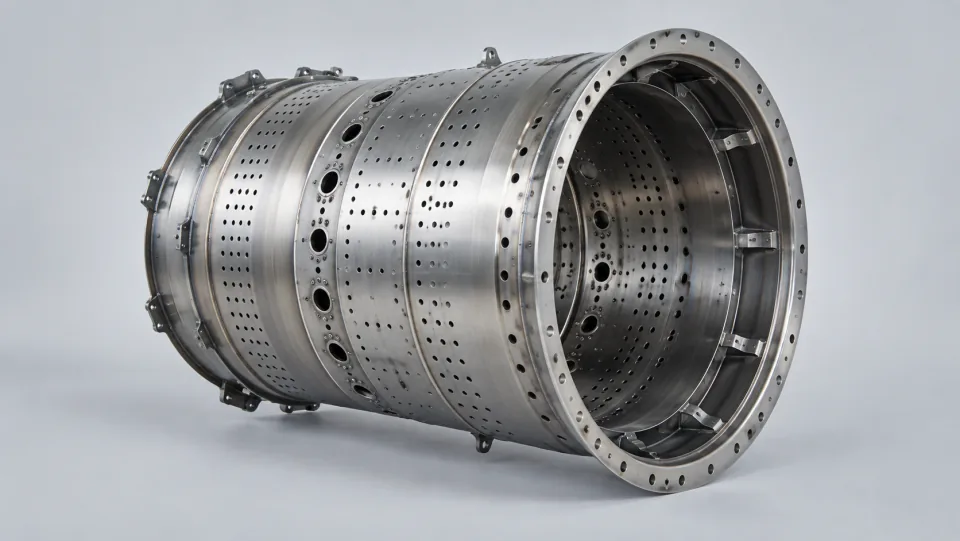
Nach der Formgebung sollten die Teile auf ihre Form und die Fügeverhältnisse überprüft werden, bevor sie montiert werden. Wenn vorherige Unterschiede durch zwingende Montage vorübergehend überdeckt werden, können neue Probleme auftreten, wenn die Verbindung und Demontage erfolgen. Deshalb sollten bei der Umstellung des Prozesses der tatsächliche Zustand der Teile klar angegeben werden.
Die Designplanung von Führungen muss die Einführung, Positionierung, Verbindung und Demontage berücksichtigen. Bei dünnen Wändeteilen soll klar definiert werden, welche Bereiche unterstützt werden müssen und wie Fehlmontagen vermieden werden können. Bei der praktischen Anwendung sollten auch die Reinheit und der Zustand der Führungen beachtet werden; sie sollten nicht als unveränderliche Bedingungen angesehen werden.
Die Produktion sollte sich auf die Vorbereitung der Führungen, die Fügeverarbeitung der Teile und die Prozessprüfungen konzentrieren, um vor der Montage die anfallenden Unterschiede zu vermeiden.
Das Verbindungsprozess kann bestimmte Bereiche schrittweise verschließen. Bei der Planung sollten Stellen markiert werden, die vor der Verschlussung überprüft werden müssen, damit die Prüfressourcen mit dem Produktionsrhythmus übereinstimmen. Wenn eine Prüfzeit nicht genutzt wird, kann eine spätere Nachprüfung möglicherweise keine gleichen Informationen liefern.
Schwierigkeiten bei der Fügeverarbeitung, Behinderungen durch Führungen oder Hindernisse bei der Überprüfung, die während der Prototypenphase festgestellt wurden, sollten genau an Ort und in der Reihenfolge der Abläufe aufgezeichnet werden. Die Probleme in konkrete technische Verbesserungen umzuwandeln, ist besser als vorübergehende Korrekturen am Arbeitsplatz, um eine stabile Produktion zu gewährleisten.
Angenommen, dass zwei hergestellte Teile nur mit erheblicher Kraft in die Führungssysteme eingeführt werden können, sollte man am Arbeitsplatz nicht einfach die Führungen fest verschließen und anschließend weiter zusammenfügen. Zuerst sollten Form, Ausrichtung und Zustand der Führungen überprüft werden, um festzustellen, ob es vorherige Unterschiede gibt. Wenn Probleme ohne Analyse fixiert werden, kann der Zustand nach dem Entfernen der Führungen schwer vorhersehbar sein. Die Aufzeichnung der Fügeverhältnisse und ihre rechtzeitige Berichterstattung helfen dabei, lokale Schwierigkeiten in komplexere Probleme zu verwandeln.
Änderungen des Produktzustands sollten gemäß den geltenden Prozeduren behandelt und aufgezeichnet werden. Ohne Aufzeichnungen kann es für die nachfolgenden Mitarbeiter schwierig sein, den tatsächlichen Produktionsprozess zu verstehen, und es ist auch schwierig, die Auswirkungen der Korrekturen auf benachbarte Merkmale zu überprüfen.
Nach dem Schweißen sollten Prüfungen und nachfolgende Bearbeitungen gemäß den geltenden Anforderungen durchgeführt werden. Die entsprechenden Aufzeichnungen sollten mit der Identität der Teile verbunden bleiben.