2026-09-29 4
Die Bearbeitungsgrundlagen beeinflussen die Fixierung der Bauteile, die Verknüpfung der Arbeitsschritte sowie die Testergebnisse. Eine vernünftige Grundlagenlösung hilft dabei, mehrere Arbeitsschritte um einen gemeinsamen Schlüsselmerkmal zu gruppieren.
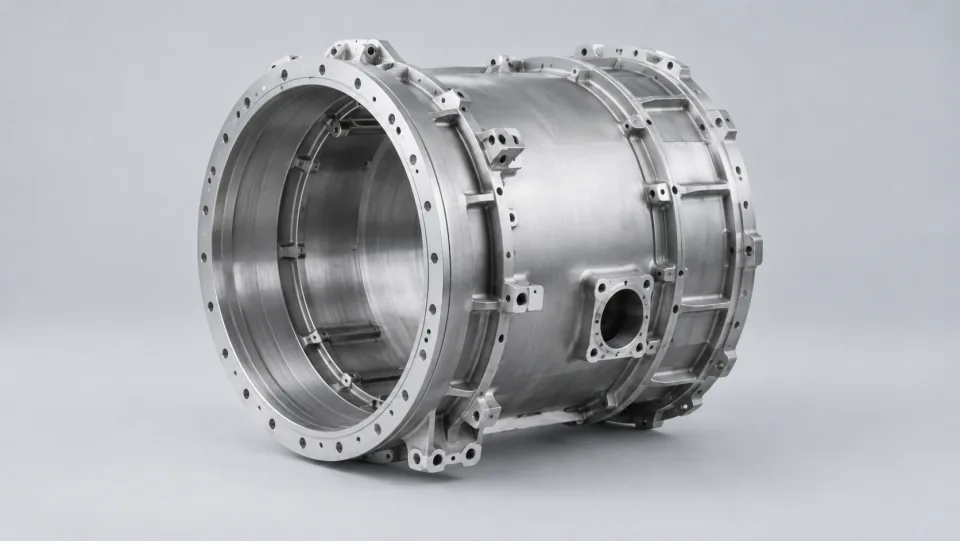
Die Anfangslage der Positionierung muss normalerweise auf den tatsächlich verfügbaren Oberflächen berücksichtigt werden, während anschließend Schritt für Schritt Referenzpunkte etabliert werden, die mit den Anforderungen der Zeichnung übereinstimmen. Die Prozessplanung sollte diesen Übergangsprozess beschreiben sowie zeigen, in welchem Arbeitsschritt die Referenzpunkte bereit sind für die Verwendung.
Nach mehrmaliger Demontage und Wiederbefestigung können die Positionen der Fixierung und der Festhaltesituation unterschiedlich sein. Bei der Entwicklung von Werkzeugen sollte die Logik der Positionierung klar sein und Risiken wie Reinigung, Abnutzung und Fehlmontage berücksichtigt werden. Für wichtige Beziehungen sollte die Anzahl unnötiger Referenzumstellungen reduziert werden, um die Schwierigkeit der Prozessinterpretation zu verringern.
Bei der Entwicklung eines Plans sollten die Referenzpunkte der Zeichnungen sowie der Zustand des Rohmaterials berücksichtigt werden. Dabei sollten die Verfügbarkeit der Positionierungsflächen, die Stabilität der Unterstützung sowie die Möglichkeit berücksichtigt werden, dass die vorhandenen Referenzpunkte bei der späteren Bearbeitung nicht zerstört werden.
Die Herstellung und Prüfung sollten gemeinsam den Referenzsystemen in den Zeichnungen überprüfen, um die Beziehung zwischen der Bearbeitungssituation und der endgültigen Prüfsituation zu erkennen. Wenn die Prüfberichte eine andere Art der Positionsbestimmung verwenden, sollten die Gründe und die Umwandlungslogik klar dargestellt werden. Andernfalls ist es schwierig, das Problem mit Daten genau zu lokalisieren.
Wenn mehrere Merkmale gleichzeitig in dieselbe Richtung verändern, können die gemeinsamen Positionierungsbeziehungen überprüft werden; wenn nur lokale Merkmale abnormal sind, sollten die entsprechenden Arbeitsschritte überprüft werden. Es ist oft besser, die Beziehungen zwischen den Merkmalen zu betrachten, als einzelne Größen anzupassen, um die Ursache des Problems zu finden.
Angenommen, dass mehrere Löcher unter derselben Fixierung in ähnlichen Richtungen verändert werden, dann sollte zunächst auf die gemeinsamen Positionierungsbeziehungen und die Art der Positionsbestimmung geachtet werden, anstatt die Positionen einzeln zu ändern. Wenn das Problem von gemeinsamen Referenzpunkten stammt, könnte eine einzelne Anpassung die Ursache verschleiern und neue Unstimmigkeiten verursachen. Durch den Vergleich gemeinsamer Veränderungen zwischen den Merkmalen mit lokalen Unterschieden kann eine gezielte Überprüfung durchgeführt werden, was die Analyse effektiver macht.
Der Prozess kann geeignete Zwischenreferenzpunkte verwenden, aber die Umwandlungsbeziehungen und deren Auswirkungen müssen klar definiert werden. Zudem muss sichergestellt werden, dass die endgültigen Anforderungen zuverlässig erfüllt und überprüft werden können. Der Schlüssel liegt in klarer Logik und ausreichenden Beweisen.
Nach der Bearbeitung sollten auch die Messvorgaben mit der Referenzlogik übereinstimmen. Durch eine einheitliche Datenauswertung kann der Kommunikationsaufwand zwischen Herstellung und Prüfung reduziert werden.